English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
自动纸杯蛋糕生产线:从面糊混合到包装纸杯蛋糕
内容
纸杯蛋糕放在架子上看起来很简单,但每班从工厂生产线上获得一致、可销售的产品一点也不简单。在搅拌机和包装机之间,几十个小变量—面糊密度、填充重量、烤箱区域温度、冷却时间、脱模速度—都必须对齐。如果不这样做,面包店的产品就会因杯子装不下、顶部破裂、中心凹陷或纸杯蛋糕粘在模具中而损失。本文介绍了从面糊混合到包装箱的全自动纸杯蛋糕生产线,并解释了每个阶段实际决定输出质量、灵活性和成本的原因。
1.为什么电池一致性决定了线路的输出质量
纸杯蛋糕生产线上的每个下游问题—填充不一致、上升不均匀、中心塌陷、质地差—通常可以追溯到一个地方:面糊本身。
面糊的稠度取决于三个因素的共同作用:
- 混合时间和速度 — 混合不足的面糊会滞留大量气穴,导致发酵不均匀;混合过度的面糊会产生过多的麸质(在面粉配方中)并产生致密、有弹性的面包屑。
- 粘度控制—太薄的面糊在沉积时无法保持其形状,并且在杯中扩散不均匀;太厚的面糊会堵塞沉积器喷嘴并导致填充不足。
- 温度稳定性 — 温面糊的行为与冷面糊不同,这就是为什么许多生产线将搅拌机与储罐或夹套料斗配对,以在沉积前保持粘度稳定。
生产线的好坏取决于供给它的面糊。如果面糊因批次而异,则无论多少下游自动化都无法完全纠正它 — 储液器只会高速地逐杯重现这种不一致。
2.从面糊混合到包装纸杯蛋糕的整个过程流程
现代自动纸杯蛋糕生产线以连续流程的方式构建,每个工位只需极少的人工干预即可将工作交给下一个工位:
- 混合 — 面糊分批或连续混合,每个配方都设置参数(速度、时间、温度)。
- 沉积/填充 — 面糊通过体积或重量沉积器计量并注入纸杯或托盘中,沉积器可以独立放置在托盘上或已经放置在烤盘中。
- 烘烤 — 装满的杯子通过具有多个独立控制温度区域的隧道烤箱移动。
- 冷却 — 烤好的纸杯蛋糕在脱模和顶部之前要经过螺旋或线性冷却通道,使其降至安全的处理温度。
- 脱模 — 纸杯蛋糕从烤盘中释放出来(如果使用烤盘),而不会撕裂纸衬里或损坏面包屑。
- 填充/装饰 — 可选工位注入奶油或水果馅料,然后挤入、旋转或喷洒糖霜,并涂抹糖屑、糖装饰或坚果等配料。
- 包装 — 成品纸杯蛋糕被清点、放入托盘或翻盖中、包装和装箱,通常在生产线的最后一段内置日期编码和金属检测。
对于较小的操作,每个站点都可以作为独立机器运行,或者通过传送带连接到单个同步线路中,用于大容量工厂。完全集成生产线的主要优点是速度和时间首尾相连 — 烤箱的吞吐量、冷却隧道的长度和包装生产线的速率均适合移动产品,而不会出现瓶颈或空闲间隙。
3.存款准确性以及杯装一致性为何重要
储料机可以说是生产线上最重要的机器,因为它同时决定产品外观和成分成本。
过度填充的杯子会浪费面糊 — 在高容量下,即使过度填充 2–3%,也会在生产年度内产生巨大的材料成本。填充不足的杯子会生产出明显较短的纸杯蛋糕,不符合零售包装高度要求,并会被拒绝或降级。
填充精度取决于:
- 储液器类型 — 基于活塞的容积储液器对于标准面糊很常见;重量检查或伺服驱动的储液器为优质或出口级产品线提供更严格的公差。
- 喷嘴数量和布局 — 与托盘上的杯子间距相匹配,一次性填充整排,而不会在杯子之间滴水。
- 面糊粘度反馈 — 如果面糊厚度在长期运行中发生漂移,某些系统会实时调整剂量压力。
均匀的填充重量不仅仅是一个外观问题—它直接影响烘烤时间(较重的杯子在烤箱中需要稍长的时间),因此会影响批次的质地一致性。
4.产品灵活性:一行,多食谱
精心设计的纸杯蛋糕系列并不局限于单一产品。为零售、餐饮或出口而生产的面包店通常需要经营:
- 不同的杯子尺寸和重量 — 从迷你一口大小的纸杯蛋糕到标准的 60–80 克零售杯,再到更大的烘焙风格份量。
- 根据市场需求,不同的纸杯或托盘材料 — 防油纸、铝箔内衬杯或可回收板。
- 不同的食谱—香草、巧克力、大理石、无麸质或纯素配方,每种配方都有自己的粘度和烘焙特性。
- 不同的馅料和装饰组合 — 普通冰镇、奶油馅、水果馅或多层时令 SKU。
可以快速更换的储液器喷嘴、模具组和烤箱型材使单线产品无需完全关闭即可为多个 SKU 提供服务 — 对于在其核心系列之外运行季节性或促销纸杯蛋糕变体的面包店来说,这是一个重要因素。
5.烘焙系统的选择及其对质地和保质期的影响
烤箱是面糊变成纸杯蛋糕的地方,所选择的烘焙系统类型对面包屑质地、水分保持和保质期有直接影响。
- 具有多个区域的隧道炉允许在上升阶段、颜色发展阶段和最终凝固阶段采用不同的温度 — 这对于在中心完全烘烤之前实现均匀的圆顶而不会使顶部过度变褐非常重要。
- 均匀的热量分布(顶部和底部热平衡、气流设计)可防止中心凹陷或底部过暗的典型问题。
- 烘烤时间和温度曲线影响最终的水分含量 — 稍微烘烤不足的纸杯蛋糕在销售点可能具有更好的柔软度,但由于残留水分较高,保质期较短,而适当调整的曲线可以平衡柔软度与食品安全和保质期要求。
由于烘焙是之后纠正空间最小的步骤,因此通常值得在这里投入比任何其他地方更多的工程注意力—混合错误有时可以通过糖霜和配料部分掩盖,但烘焙缺陷会被烘焙进去。

6.将生产线产能与面包店的生产规模相匹配
购买超过所需数量的生产线会占用闲置产能;购买少于所需数量的生产线会在订单增长时造成瓶颈。产能规划应从实际需求开始,而不是从供应商提供的最大机器开始。
典型的比例等级包括:
- 小型/手工操作运行半自动储料器,为标准甲板或机架烤箱供料,并采用手动包装。
- 中型区域面包店,运行带有半自动包装的链接储液器–烤箱–冷却隧道。
- 大型或出口面包店采用完全同步的生产线,配备自动存放、隧道烘烤、冷却、装饰和箱体包装功能。
增长规划:分阶段扩张
订单量很少保持平稳,因此值得从第一天起就考虑未来的扩展来规划线路布局:
- 为额外的烤箱模块或第二个储液器留出物理占地面积和公用设施容量(电力、压缩空气)。
- 选择可以在添加新站点时扩展而不是更换的传送带和控制系统。
- 分阶段添加自动化—例如,从手动装饰开始,一旦数量证明投资合理,就升级到自动储户/装饰器,而不是在需求得到证明之前承诺完全自动化。
这种分阶段的方法允许面包店随着订单的增长而扩大产量,而无需每次都重新设计整个工厂。
7.降低生产线上的成分浪费和能源成本
一旦生产线投入运行,日常效率就归结为控制两个成本驱动因素:原料和能源。
- 储液器校准 — 定期检查目标填充重量,减少面糊过度填充,这是纸杯蛋糕生产线上可避免的最大材料成本之一。
- 批量调度 — 将相似的配方分组在一起可以减少更换期间的清洁停机时间和浪费的清洗面糊。
- 烤箱区域控制 — 仅运行当前吞吐量所需的区域,而不是在部分运行期间将整个隧道保持在最高温度,从而减少能源使用。
- 冷却隧道尺寸 — 与实际线路速度匹配的冷却隧道可避免过冷(浪费能源)或过冷(下游产品处理问题)。
这些领域持续的小规模调整往往比任何单件新设备节省一年多的时间。
8.值得在每一批中进行质量检查
纸面上的一致输出并不总是与框中一致的输出相匹配,这就是为什么例行质量检查应该内置于每个班次中,而不是被视为定期审计:
- 在储液器处进行填充重量采样,以便在漂移影响整批之前捕获漂移。
- 在烤箱出口处检查烘烤颜色和圆顶形状,以便尽早发现温度区域问题。
- 水分/质地抽查以确认是否满足保质期预期。
- 包装阶段的金属检测和重量验证,作为最终的食品安全和完整性检查。
- 脱模后对衬里损坏进行目视检查,因为衬里撕裂或烧焦是零售废品的常见原因。
在储户处发现问题比在包装线上发现问题要便宜得多,因此检查过程越早进行,纠正问题所浪费的产品就越少。
9.选择纸杯蛋糕生产线供应商之前需要比较什么
供应商之间的选择很少仅仅是价格比较。在设备的使用寿命内,有几个因素往往比最初的报价更重要:
- 全线解决方案与单机 — 供应商将搅拌机、储料器、烤箱、冷却、装饰和包装设计为一个协调的系统,避免了将不同来源的设备用螺栓固定在一起而导致的吞吐量不匹配。
- 工厂布局和空间规划 — 供应商在提出布局之前会审查您的实际平面图、天花板高度和公用设施通道,从而节省安装过程中昂贵的返工。
- 配方和配方支持 — 购买前能够在实际设备上测试和验证您的特定面糊配方,从而降低购买不适合您产品的产品线的风险。
- 安装和调试 — 现场设置、校准和线路同步由供应商自己的工程师而不是第三方处理。
- 培训 — 适当的操作员和维护培训,以便线路从第一周开始以额定容量运行,而不是经过数月的反复试验。
- 售后支持 — 您所在地区的备件可用性、技术支持响应时间和服务覆盖范围。
- 扩展能力 — 供应商是否可以在以后增加同一条生产线的产能,或者增长是否意味着完全从新系统重新开始。
纸杯蛋糕生产线是一项长期生产资产。将这些因素与价格一起权衡可以避免选择一条无法支撑或扩展的线路这一更昂贵的错误。
10.为什么面包店在规模扩大时不断选择 恒光
计划发展的面包店倾向于选择能够在多个扩张阶段继续合作的供应商,而不是在每次产能需求增加时更换供应商。
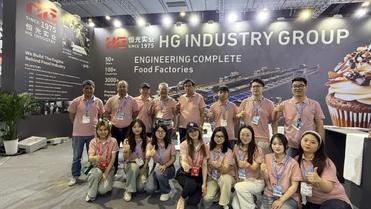
恒光 提供食品加工和烘焙设备已有 50 多年的历史,其设备已在 100 多个国家/地区运行 — 这一业绩记录既反映了设备的耐用性,也反映了支持不同市场各种配方、杯子格式和监管环境的能力。
面包店规模扩大后能够回归的因素通常包括:
- 交钥匙生产线设计 — 混合、沉积、烘烤、冷却、装饰和包装作为一个单一的同步系统一起设计,而不是不匹配的单个机器。
- 配方支持 — 配方测试和调整支持,以便面包店的特定面糊在全面投入之前能够在实际生产设备上正确运行。
- 安装和培训 — 现场调试和操作员培训,旨在让新生产线快速达到额定输出。
- 持续服务 — 零件和技术支持的结构旨在保持现有线路满负荷运行,而不是需要在服务访问之间等待停机时间。
- 扩展友好型设计 — 许多最初采用单一储液器和烤箱设置的客户随着订单量的增长,在同一生产线中添加了冷却、装饰或包装模块,而不是直接更换系统。
面包店回归为现有 恒光 生产线增加产能—而不是从不同的供应商重新开始—的模式实际上是最明显的迹象之一,表明生产系统是为了随着业务规模扩大而构建的,而不仅仅是为了满足初始订单。
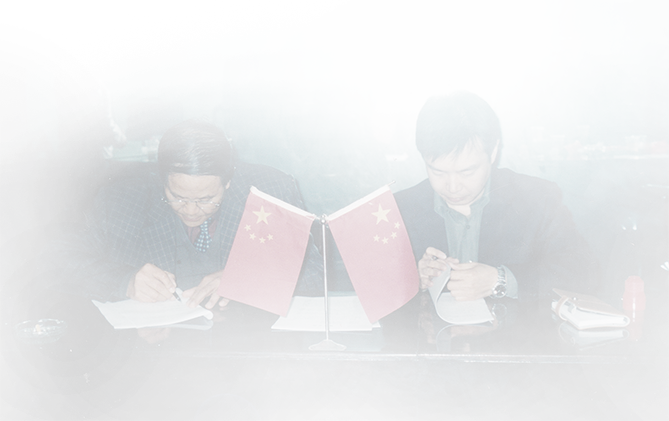
20 世纪 70 年代的历史性签约时刻——恒光创始人助力推动中国食品产业发展,并由此开启国际化市场的拓展之路。
数十年来,我们亲历并参与了自动化食品生产的演进——从本地工厂到覆盖 100 多个国家的国际整厂项目。
这份经验,至今仍塑造着恒光的每一条生产线。