English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
关于薯片系列你需要知道的一切
内容
薯片生产线到底起什么作用
薯片生产线是一系列完整的机器,将生土豆制成成品包装薯片 — 准备零售或批量分销。它不是一个单一的机器,而是一个集成的生产系统,其中每台设备都直接送入下一台设备,每个阶段的输出质量都会影响下游的一切。
配置良好的芯片生产线通常连续处理清洗、剥离、切片、漂烫、油炸、脱油、调味和包装。在现代自动化设置中,整个序列以最少的人工干预运行,使工厂能够保持一致的产量 200 公斤/小时 至 2,000 公斤/小时或以上, 取决于线路容量。
在投资薯片生产线、定制现有设置或扩展加工设施之前,了解薯片生产线包括哪些内容—以及每个阶段如何相互作用—至关重要。
芯片生产线的核心阶段
薯片加工生产线中的每个阶段都有特定的技术用途。跳过或投资不足其中任何一个通常会产生问题—切片均匀性差、油含量高、调味不一致或加速油降解。
洗涤和去皮
生土豆带有土壤、表面细菌和皮,切片前必须将其去除。对于大容量生产线来说,刷式或磨蚀式滚筒垫圈最为常见。剥皮通常使用金刚砂滚筒或蒸汽剥皮机进行 — 蒸汽剥皮是大规模操作的首选,因为它可以最大限度地减少剥皮损失,典型的剥皮废料 8–原重的12% 相比之下,机械磨损率为 15–18%。
切片
切片厚度的一致性是芯片质量最关键的变量之一。标准水壶式薯片使用切片 1.2–1.6 毫米, 而更薄的连续工艺芯片运行 0.9–1.2 毫米。带有旋转叶轮板的离心切片机可提供高吞吐量,而线性刀片切片机可为优质产品线提供更好的厚度一致性。刀片磨损跟踪和自动调节系统值得投资大批量生产线,因为即使切片厚度变化 0.2 毫米也会导致明显的油炸不一致。
漂烫和干燥
漂烫可去除切片过程中释放的表面淀粉,否则会导致薯片在煎炸过程中粘在一起并产生不均匀的深色。热水焯一下 70–80°C,2–3分钟 是标准的。焯水后,脱水振动器和空气刀干燥器在切片进入油炸锅之前去除表面水分—减少油溅并显着减少油炸能耗。
连续煎炸
连续油炸锅是核心 薯片线。油温通常保持在以下之间 160°C 和 175°C, 切片在油中的停留时间为 2.5–4 分钟,具体取决于厚度和所需的水分含量。桨式输送系统以受控速度将切片浸入油浴中并输送通过油浴。油周转率—新鲜油补充油炸锅的频率—直接影响炸片的风味和油的质量;精心设计的油炸锅会不断翻转油,以最大限度地减少氧化和游离脂肪酸的积聚。
脱油冷却
油炸后,薯片会立即通过振动脱油输送机,多余的表面油会排出,然后进入冷却通道,迅速将薯片温度降至环境水平。适当的冷却可以防止包装内部冷凝,冷凝会导致包装软化并大大缩短保质期。离开生产线的冷却良好的芯片应达到以下水平 进入调味鼓前35°C。
调味
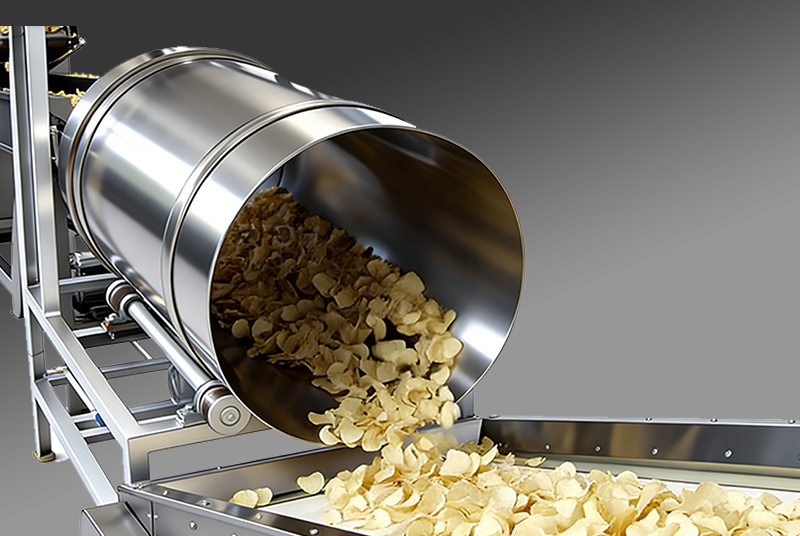
调味料是在旋转的滚筒涂布机中进行的,其中碎片会翻滚到细小的喷雾或粉末分散系统上。调味粘附力取决于芯片表面仍然存在的油含量—这就是为什么脱油和调味之间的时间很重要。滚筒旋转速度和角度、喷嘴位置和调味进料速率都是影响涂层均匀性的可调参数。对于多口味产品线,快速更换滚筒系统可将产品更换时间缩短至 15 分钟以下。
包装
完成的碎片通过平缓的电梯输送机运输到多头称重机—通常是 14 头或 16 头秤—,该称重机将碎片分成目标重量,精度在 ±1 g 以内。称重后的部分放入垂直成型-填充-密封(VFFS)机器中,形成袋子,用碎片填充袋子,注入氮气以防止氧化和破损,然后密封包装。现代VFFS芯片线路的输出速度达到 60–每分钟100袋 适用于标准零售包装尺寸。
按规模和产量划分的马铃薯薯片生产线类型
并非每个操作都需要相同水平的自动化或吞吐能力。芯片加工线大致按产量分类,产量决定了自动化程度、设备占用空间和所需的资本投资。
| 线路类型 | 典型输出 | 自动化级别 | 最适合 |
|---|---|---|---|
| 小规模 / 半自动 | 50–200公斤/小时 | 部分手册 | 初创企业、区域品牌 |
| 中型自动化 | 200–500公斤/小时 | 全自动 | 中型处理器,自有品牌 |
| 工业连续生产线 | 500–2,000+公斤/小时 | 全自动 + PLC/SCADA | 民族品牌、合同制造商 |
对于进入零食市场的初创公司来说,容量为 100–150 公斤/小时的半自动化生产线通常是最明智的切入点 — 它限制了前期资本敞口,同时仍允许始终如一的产品质量。当需求仍在验证中时,稍后扩大规模比一开始就过度指定更具成本效益。
购买芯片生产线时需要比较的关键规格
在评估供应商或配置新的薯片生产线时,除了简单的产量率之外,还有几种技术规格值得密切关注。这些直接影响产品质量、运营成本和长期可靠性。
- 油炸锅油容量和周转率: 具有连续新鲜进油和溢流管理的油炸锅可将游离脂肪酸(FFA)水平保持在 0.5% 以下,保护薯片风味并延长油寿命。没有此功能的线路需要完整的石油倾倒和更换周期,这会产生停机时间并增加石油成本。
- 温度控制精度: 油炸锅和焯水锅上的 PID 温度控制器应将设定点保持在 ±2°C 范围内。温度控制松散会导致芯片颜色变化和水分含量不一致。
- 切片机刀片材料和更换成本: 在大批量操作中,高碳钢刀片需要每 4–8 小时更换一次。碳化钨或涂层刀片的使用寿命明显更长,但前期成本更高。考虑年度总刀片成本,而不仅仅是购买价格。
- 就地清洁(CIP)兼容性: 食品级不锈钢结构(304 或 316L)具有光滑的内表面,可完全排水,可在生产运行之间快速进行化学辅助清洁 — 对于运行多种口味时的 HACCP 合规性和过敏原控制至关重要。
- 每公斤产量的能源消耗: 全自动 500 kg/h 生产线通常每吨成品消耗 80–130 kWh。向供应商询问经过验证的能源数据—而不是理论上的最低标准—,并在比较报价时计算 5 年内的总能源成本。
- 控制系统和远程诊断: 现代生产线采用基于 PLC 的 SCADA 系统,可实现远程故障监控和参数记录 — 减少停机时间并简化食品安全审核的质量记录保存。
马铃薯片线的常见问题及其解决方法
即使配置良好的线路也会遇到反复出现的问题。了解根本原因可以加快故障排除速度并防止质量缺陷到达包装产品。
深色或不均匀的芯片颜色
最常见的原因是生马铃薯中的还原糖含量高—尤其是在低温(低于 8°C)储存的马铃薯中,淀粉会转化为糖。加工前将土豆在 15–18°C 下调理 1–2 周可降低糖含量。在线,延长焯水时间或将油炸锅温度降低 5–8°C 可以补偿边缘原材料。刀片磨损导致的切片厚度不一致是第二常见的原因 — 按计划检查和更换刀片。
成品芯片含油量高
标准芯片的目标油含量为 28–35重量%。如果成品始终高于此范围,最可能的罪魁祸首是油炸前干燥不足(进入油炸锅的表面水分过多)、油炸锅温度过低或油炸后脱油不足。检查气刀干燥机的吞吐量并验证油炸锅宽度上多个点的油温 — 宽油炸锅之间的温度梯度很常见,但经常被忽视。
炸锅里的薯片粘在一起或破裂
粘连表示漂烫阶段淀粉去除不完全—增加漂烫水温或延长保持时间。油炸锅桨叶输送机的破损通常意味着桨叶速度太高或桨叶间距对于所使用的切片厚度来说太窄。调整两者,并确认油炸锅装载率在设备设计规格范围内 — 油炸锅装载过多产品会导致结块和油炸不均匀。
调味料覆盖率不均匀
调味料粘附性差通常归因于薯片进入滚筒时温度过低且干燥(减少了可供调味料粘合的表面油)或滚筒转速与批次大小不符。对于粉末调味料,静电涂层系统—现在在优质零食系列中很常见—可显着提高涂层均匀性并减少调味料浪费 15–25% 与标准滚筒喷雾应用相比。
批量薯片与连续薯片生产线:选择哪一种
批处理釜式薯片生产线和连续加工生产线之间的选择是薯片生产中最重要的决策之一,它主要是一个产品和市场决策—而不仅仅是成本决策。
连续线 将产品以稳定的流量通过油炸锅,使其成为大容量、一致产品的理想选择,例如标准咸味或淡味薯片。它们提供更低的每单位劳动力成本、更严格的过程控制以及更适合大量零售或餐饮服务。然而,它们对于小批量或特色口味的灵活性较差,并且产品之间的转换需要更长的时间。
批量水壶线 将每批薯片分别放入旋转锅中煎炸,这样可以使薯片口感更浓稠、更脆,与锅煮薯片品牌类似。它们本质上更加灵活—口味可以在批次之间变化,只需最少的生产线准备—,并且在小规模下每单位容量的资本成本较低。其代价是劳动强度更高、吞吐量更低。典型的锅炸锅工艺 每8–12分钟一批, 与输送机油炸锅的连续输出相比。
许多中型加工商同时操作这两种类型 — 主流批量 SKU 的连续生产线,以及优质、限量版或区域风味变体的一到两台锅炸锅。这种组合最大限度地提高了效率和产品组合的灵活性。
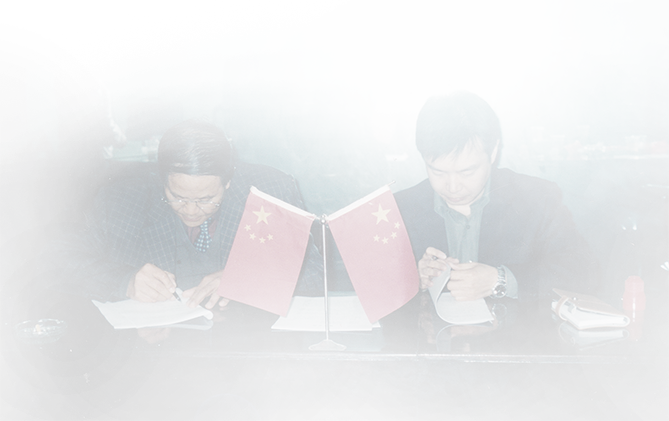
20 世纪 70 年代的历史性签约时刻——恒光创始人助力推动中国食品产业发展,并由此开启国际化市场的拓展之路。
数十年来,我们亲历并参与了自动化食品生产的演进——从本地工厂到覆盖 100 多个国家的国际整厂项目。
这份经验,至今仍塑造着恒光的每一条生产线。