English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
巧克力棒生产线内部:其工作原理以及设置所需的内容
内容
巧克力棒生产线到底起什么作用
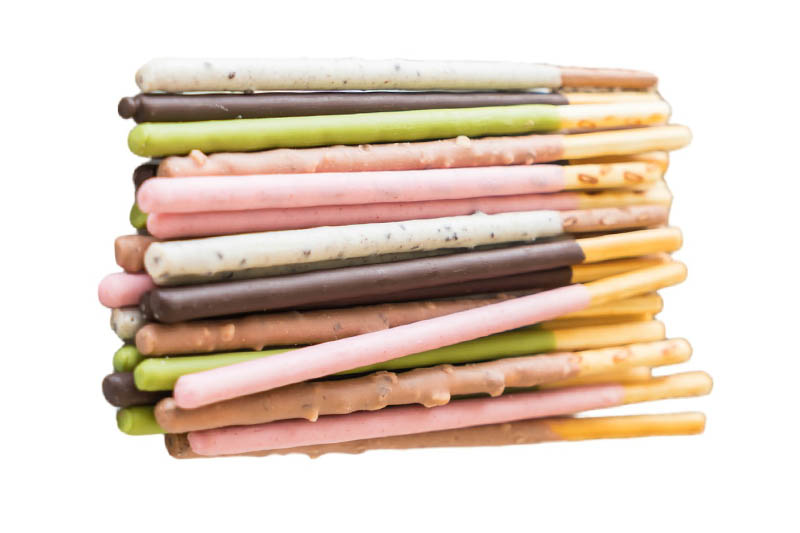
巧克力棒生产线是一系列相互连接的机器,旨在连续地将巧克力成型、塑形、冷却、切割和包装成细长的棒状或条状—例如填充有巧克力奶油的威化棒、固体巧克力棒、涂有巧克力的饼干棒或带有包壳的饼干棒。虽然最终产品看起来很简单,但其背后的生产过程涉及精确的温度控制、高速成型、同步切割和轻柔处理,以保持从第一次巧克力沉积到成品包装棒的产品完整性。
与板状或模制巧克力线不同,棒材生产需要更严格的尺寸公差,因为棒的长宽比意味着成型、切割或冷却中的任何不一致都会产生可见的缺陷—弯曲端部、涂层不均匀、脆弱的断裂点或层之间的粘合故障。精心设计的巧克力棒生产线通过精确的机器同步和整个过程中受控的环境条件消除了这些变量。
现代巧克力棒生产线被糖果制造商使用,从每天生产数亿根棒的大型跨国品牌到经营单班倒业务的中型区域生产商。设备会相应地扩展,了解完整的流程有助于买家、工厂经理和产品开发人员就哪种类型的生产线适合他们的产品和产能要求做出明智的决策。
巧克力棒生产线的核心工艺流程
每一个 巧克力棒生产线
第一阶段:巧克力准备和调温
在巧克力沉积、包覆或共挤出之前,必须对其进行适当的回火 — 通过受控的温度曲线,将可可脂晶体结构稳定为所需的 V 型(β)晶体。经过适当调温的巧克力具有光泽的表面、干净的弹性和稳定的保质期。连续回火机(也称为回火器)集成在生产线的起点处,以与下游沉积或包覆速度相匹配的流速加工巧克力块。对于黑巧克力,典型的回火曲线包括加热至~50°C、冷却至~27°C、再加热至~31–32°C。牛奶和白巧克力的最终温度略低(29–30°C)。不正确的回火是导致成品木条出现花色(灰色、白垩色表面)和柔软蜡质纹理的根本原因。
第 2 阶段:成型 — 挤压、沉积或包覆
成型阶段因产品类型的不同而有很大差异。对于固体巧克力棒,连续挤压或一次性沉积系统将熔融的调温巧克力塑造成连续的绳索或单独的棒状,放在移动带上或模具中。对于填充或涂层的棒状产品(例如带有巧克力包覆的饼干棒),饼干或威化棒基材通过包覆幕布 — 受控的调温巧克力瀑布,覆盖棒的各个侧面。共挤系统用于具有巧克力外壳和奶油、焦糖或果仁糖馅料的产品,同时通过具有同心通道的模具挤出,一步形成棒状结构。
第三阶段:冷却隧道
成型或包覆后,巧克力棒穿过多区域冷却隧道,巧克力在精确控制的温度和气流条件下凝固。巧克力棒管冷却隧道通常长 8–20 米,分为三个或四个区域,温度可独立调节。进入区温度为10–14°C,使外壳快速凝固,无热冲击,中间区和出口区逐渐升温至15–18°C,防止冷凝,确保内部完全结晶。隧道带速度、区域温度和气流速度必须与产品的横截面质量和所需的吞吐率相匹配。过冷会导致粘性、变形的棒子卡在切割器上;过冷会导致热裂纹和脆性断裂。
第四阶段:切割和定径
对于连续挤压或包覆的绳索产品,高速旋转或超声波切割站将连续产品分成目标长度的单独棒。超声波切割机(使用高频振动进行无阻力切割)是巧克力包裹产品的首选,因为它们可以产生更清洁、无毛刺的切割面,而不会弄脏巧克力涂层。旋转钢丝钳通常用于较软或填充的棒状产品。切割长度精度由与皮带速度编码器相连的伺服驱动计时系统控制,在维护良好的生产线上实现 ±1–2 毫米的公差。使用重量检查或视觉检查的剔除系统通常在切割机后立即安装。
第五阶段:调理和包装
包装前,切好的巧克力棒可能会经过一个短调节传送带,在那里它们会稳定在室温下(通常为 18–22°C),以确保巧克力完全凝固并且产品温度与包装膜兼容。巧克力棒的包装机包括高速流动包装机(用于单个巧克力棒)、多包装整理机,然后是枕形包装或托盘密封机,以及用于零售盒格式的装盒线。在现代设备上,单个巧克力棒的流动包装速度通常达到每分钟 600–1,200 包,需要强大的进料处理来保持棒子的方向并防止在交接点断裂。
巧克力棒产品的类型及其生产线
并非每根巧克力棒的制作方式都相同,产品类型决定了需要哪种生产线配置。以下是主要产品类别及其相应生产方法的细分:
| 产品类型 | 成型方法 | 基材 | 关键设备 | 典型输出 |
| 固体巧克力棒 | 连续挤压+切割 | 无 | 调温器、挤出机、冷却隧道、切割机 | 500–2,000公斤/小时 |
| 包覆饼干棒 | 包覆窗帘 | 饼干/饼干棒 | 饼干烤箱/进料器、进料器、冷却隧道 | 200–800公斤/小时 |
| 填充奶油棒(晶圆) | 晶圆烘焙 + 奶油馅料 + 包覆 | 晶圆片 | 晶圆炉、奶油涂抹器、轧制/切割、包覆器 | 300–1,200公斤/小时 |
| 共挤填充棒 | 共挤模具 | 无(自形成) | 共挤出机、冷却隧道、超声波切割机 | 400–1,500公斤/小时 |
| 椒盐脆饼或米饼棒 | 部分或全部包覆 | 椒盐脆饼/饼干棒 | 进料器、部分进料器或浸渍罐、冷却隧道 | 150–600公斤/小时 |
关键设备组件以及购买时要注意的事项
巧克力棒生产线的好坏取决于其中最薄弱的设备。在评估生产线时—无论是购买新的、翻新的还是配置定制生产线—,这些是最直接影响产品质量、吞吐量和总拥有成本的组件。
巧克力调温机
寻找具有至少三个温控区且容量与计划生产线吞吐量的 110–120% 相匹配的连续回火机,以允许波动缓冲。主要规格包括回火度测量(在线粘度或结晶指数监测)、CIP(就地清洁)能力以及带搅拌的夹套巧克力储罐,以防止闲置期间晶体生长。领先供应商包括 Selmi、Aasted、Sollich 和 Bühler — 均提供从 200 公斤/小时到 5,000 公斤/小时以上的型号。
包覆机
用于棒状产品的巧克力包覆器应具有可调节的帘式宽度(以处理不同的棒状宽度)、用于底面涂层的底部包覆滚筒、用于控制涂层厚度的吹气系统以及在冷却前使巧克力表面平整的振动台。带有可拆卸巧克力托盘的不锈钢结构对于高效的等级转换至关重要。通常指定来自 Sollich(Turbotem 系列)、Demmler 或 Savage Bros。的窗帘开启器。密切关注巧克力再循环泵—离心设计可能会因过度加工而损害巧克力粘度;齿轮泵设计更温和且更受欢迎。
冷却隧道
棒材生产线的冷却隧道应提供独立的区域温度控制至 ±0.5°C、与上游成型机同步的可变皮带速度以及卫生的皮带设计,以便在产品更换之间轻松清洁。隧道宽度决定了可以并排运行多少根木棍 — 更宽的隧道(600–1,200 毫米)可以在不增加线路速度的情况下增加吞吐量。能源效率是一项日益增长的规格要求:现代隧道采用直接膨胀制冷,配有 EC 电机风扇和隔热板,与旧设计相比,能耗可降低 20–30%。
切割系统
超声波切割系统是包覆和固体巧克力棒的黄金标准,每条车道每分钟可产生高达 200 次切割的速度,切割干净。超声波喇叭以 20–40 kHz 的频率振动,在切点处有效地融化巧克力,而不会压碎或拖动。钢丝钳是一种低成本的替代品,适用于较软的产品或低速生产线。指定切割机时,请确认最小和最大切割长度范围、同时车道的数量、与上游皮带的同步方法(编码器链接伺服或机械)以及不同棒长度的转换时间。
包装机
流动包装机(水平成型-填充-密封机)是单个巧克力棒的主要包装形式。主要规格包括包装速度(每分钟包装)、最小和最大包装尺寸、薄膜兼容性(OPP、金属化 OPP、纸质可持续薄膜)和进料系统类型(带凸耳的链式输送机、皮带或机器人放置)。对于多包装零售格式,下游整理机、托盘安装机和装盒机必须与上游流动包装机速度相匹配,以防止产品积压和损坏。通常指定的品牌包括 Ilapak、Bosch Packaging(现为 Syntegon)、Ulma 和 Cavanna。
产能规划:如何将生产线速度与生产目标相匹配
投资巧克力棒生产线时最常见的错误之一是使标称机器容量与生产条件下实际可实现的产量不一致。以下是如何切实可行地进行容量规划的方法。
- 从您的年度数量目标开始: 将您的年生产目标(以公斤或棍棒数量为单位)除以每年计划的生产小时数。计划停机时间因素:大多数糖果生产线在良好条件下以 85–92% OEE(整体设备效率)运行,这意味着大约 8–15% 的标称容量因转换、清洁和轻微停机而损失。
- 计算所需的线速(以千克/小时或棍棒/分钟为单位): 例如,如果您的目标是每年 3,000 吨,并且您以 90% OEE 的速度每年运行 5,500 个生产小时,则所需的净吞吐量为 3,000,000 公斤 ÷ (5,500 × 0.90) = 约 606 公斤/小时。选择标称容量为 700–750 公斤/小时的生产线,为自己提供舒适的缓冲。
- 考虑多车道运营: 在同一条皮带上并排运行多个产品通道可增加吞吐量,而不会增加皮带速度—,这有助于保持产品的机械应力较低。1,200 毫米宽的冷却隧道运行 6 条 50 毫米宽的棒状通道,以相同的皮带速度产生 6× 个单通道输出。验证下游的切割机、整理机和包装机是否可以处理组合车道输出。
- 调整巧克力供应系统的规模以满足高峰需求: 回火机和巧克力储罐的尺寸应至少满足峰值生产线需求的 120%,以适应启动激增并防止换档后生产线全速加速时回火不稳定。
- 不要忘记 CIP 和转换时间: 对于运行多个 SKU 或口味的生产线,每天或每天两次的清洁和转换周期可能需要 1–3 小时。具有 CIP 功能的设备可显著减少这一时间,并且应在总拥有成本计算中赋予很大的权重,特别是对于具有两种以上产品变体的生产线。
巧克力棒生产线的卫生设计和食品安全要求
巧克力棒生产涉及多个阶段的开放式产品处理—沉积、包覆、切割和传送输送机—,如果生产线设计不符合卫生标准,所有这些都是潜在的污染点。对于为零售或食品服务客户提供产品的制造商,遵守 GFSI 认可的食品安全标准(BRC、IFS、SQF、FSSC 22000)基本上是强制性的,并且设备必须支持卫生管理系统。
材料和表面规格
巧克力棒生产线上的所有产品接触表面均应由食品级不锈钢(AISI 304 或 316)、食品级聚合物(UHMW-PE、PTFE、缩醛)或食品级铝(如适用)制成。表面应具有至少 Ra 0.8 μm 的表面处理,以防止细菌粘附并允许有效清洁。避免水平平坦的表面、无法排水的空心部分以及巧克力残留物可能积聚并滋生微生物的部件之间的狭窄缝隙。
多产品线中的过敏原控制
对于生产含坚果和无坚果巧克力棒的生产线来说,过敏原管理是一项关键的食品安全要求。这意味着在过敏原转换之间验证清洁程序,通过 ATP 拭子测试或过敏原特异性 ELISA 测试来确认清洁功效。设备设计应尽量减少清洁后可能残留含过敏原巧克力残留物的凹槽和接缝。许多制造商投资专门的含过敏原产品线,以完全消除过敏原转换的风险和成本。
金属探测和异物控制
金属探测器或 X 射线检查系统必须集成到切割下游和最终包装前的巧克力棒生产线中。应验证金属探测器是否能够检测铁颗粒 ≥1.5 毫米、有色金属 ≥2.0 毫米和不锈钢 ≥2.5 毫米(巧克力产品的典型性能,由于导电性和湿度,产品效果较高)。X 射线系统可以额外检测致密异物(玻璃、石头、骨头、高密度塑料),并越来越多地被指定为优质产品线的主要检查。
巧克力棒线常见质量问题及其根本原因
即使在精心设计的巧克力棒生产线上,反复出现的质量缺陷也会让生产团队感到沮丧。了解最常见的问题及其根本原因可以更快地进行诊断和纠正。
- 脂肪花(灰色表面): 几乎总是由于回火不当造成的 — 巧克力块中的晶种太少、最终回火温度不正确或冷却隧道中的温度波动。检查回火程度仪器校准并根据设定点验证冷却隧道区域温度。
- 涂层厚度不均匀: 在包覆棒产品中,巧克力涂层不均匀是由于窗帘流动不一致、进料带上的棒间距可变或鼓风机压力过大导致从顶表面去除过多的巧克力造成的。检查发动机泵流量和帘唇状况是否有积聚或部分堵塞。
- 切口末端粗糙或模糊: 在超声波切割机上,这表明声纳电极喇叭磨损或错位、切割压力不正确或切割频率未校准。在钢丝切割机上,钢丝张力和切割时产品的温度是主要变量。无论切割器类型如何,太热(过冷)的棒在切割时总是会弄脏。
- 包装交接处棒材断裂: 通常是机械处理问题 — 传送带之间的间隙太宽、包装机的进料速度过快或导轨未对准导致产品扭曲和断裂。还要检查冷却通道是否运行得太冷,导致棒在内部完全结晶之前变脆。
- 成品棒上的冷凝: 当冷棒在包装阶段转移到更温暖、更潮湿的环境中时就会发生。必须控制包装区域的露点,使出口棒的表面温度始终高于房间露点。确保调节输送机在包装前为产品预热提供足够的停留时间。
- 棍棒之间的重量变化: 对于沉积或挤压的固体巧克力棒,重量变化与回火粘度波动、挤出机泵压力变化或磨损的喷嘴和模具有关。应采用连续检重数据进行趋势分析,并用于实时调整挤出机速度或沉积量。标准差超过目标重量的 1.5% 通常表示需要研究的过程参数。
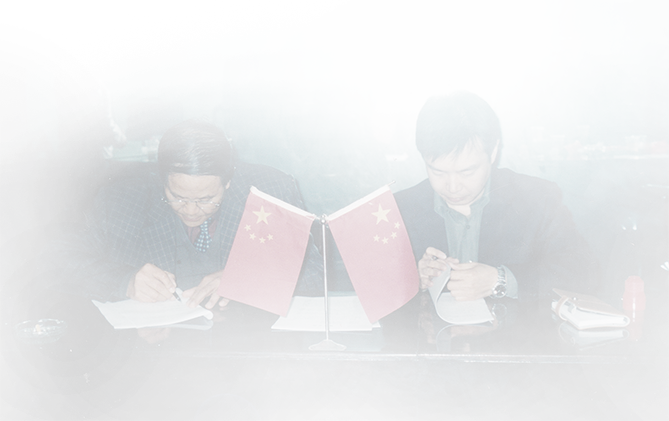
20 世纪 70 年代的历史性签约时刻——恒光创始人助力推动中国食品产业发展,并由此开启国际化市场的拓展之路。
数十年来,我们亲历并参与了自动化食品生产的演进——从本地工厂到覆盖 100 多个国家的国际整厂项目。
这份经验,至今仍塑造着恒光的每一条生产线。